引言
在水泥生产过程中,窑尾是烟气排放的主要环节,其粉尘排放量占全厂总排放量的巨大比例。随着国家环保标准日益严格,水泥企业必须采用高效的除尘设备来控制颗粒物排放。大型袋式除尘器凭借其卓越的除尘效率、稳定性和适应性,已成为水泥厂窑尾烟气净化的首选环保设备。本文将深入探讨水泥厂窑尾大型袋式除尘器的技术特点、工作原理、选型要点及维护管理,为水泥生产线的环保达标提供参考。
一、水泥窑尾烟气特性与除尘挑战
水泥窑尾烟气具有以下显著特点:
- 烟气量大:日产5000吨熟料生产线窑尾烟气量通常高达50万m³/h以上。
- 温度高且波动:烟气温度一般在120~180℃,有时可达250℃以上,波动范围大。
- 粉尘浓度高:含尘浓度可达80~100g/m³(标况),且粉尘颗粒细。
- 成分复杂:含有SO₂、NOx、碱金属、重金属等腐蚀性成分,以及水分。
这些特性对除尘设备提出了高要求:必须耐高温、耐腐蚀、处理风量大、除尘效率高,且能适应工况波动。
二、大型袋式除尘器的工作原理与结构
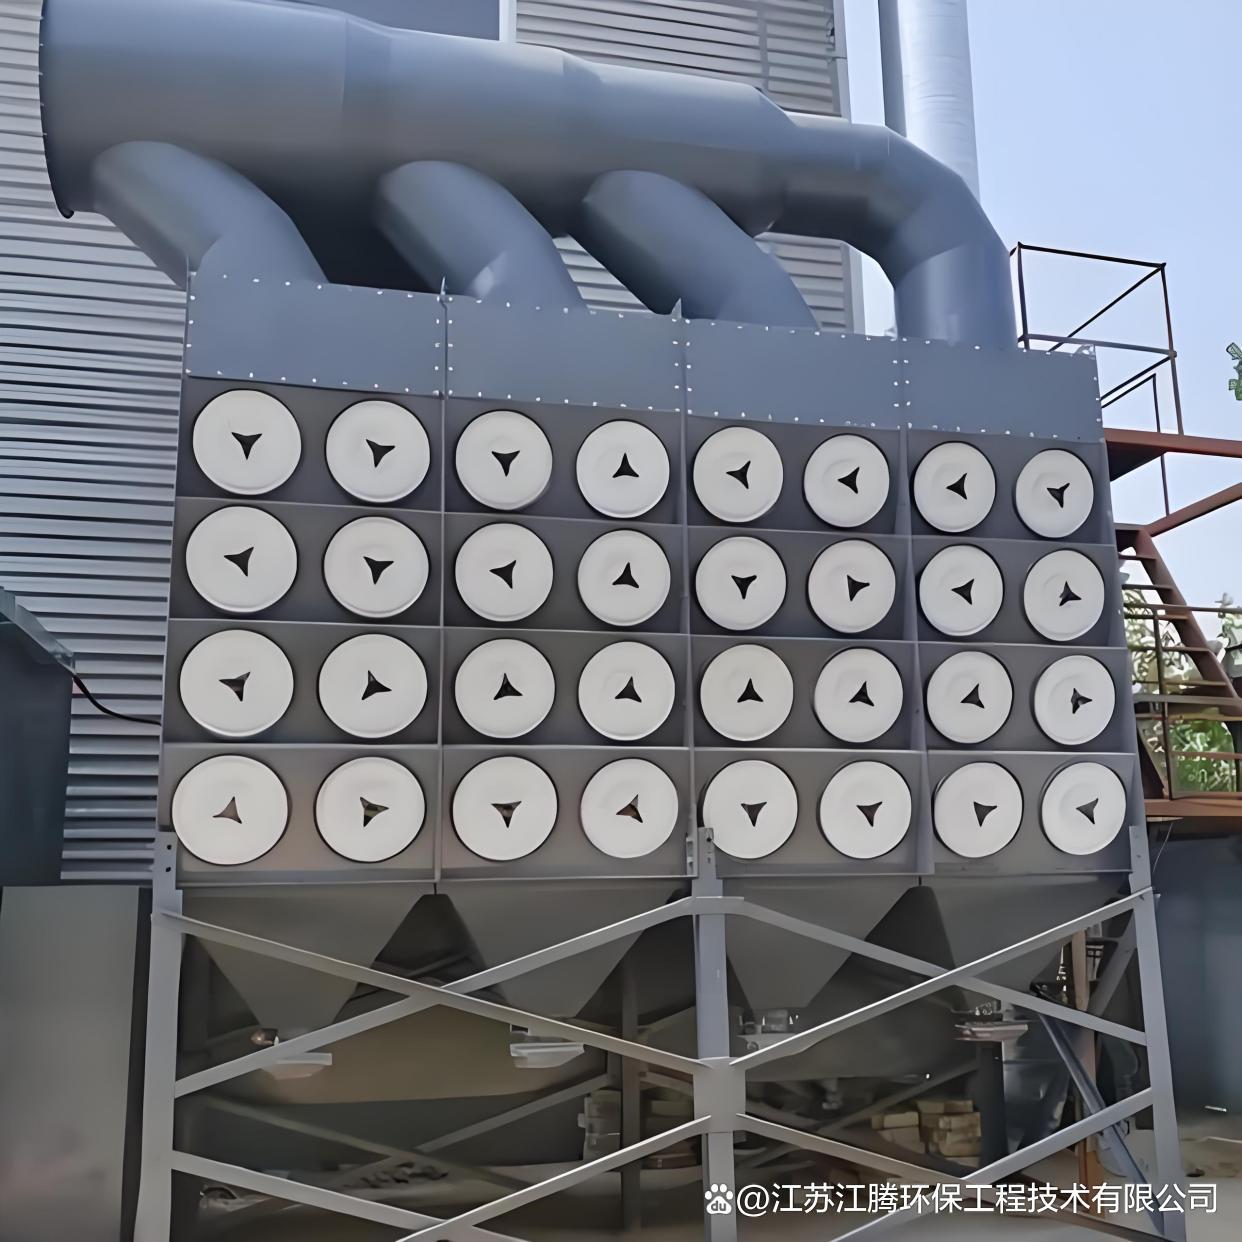
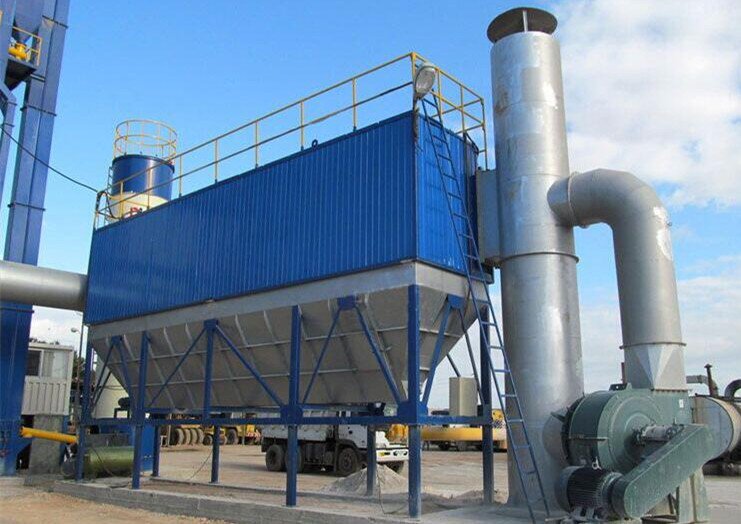
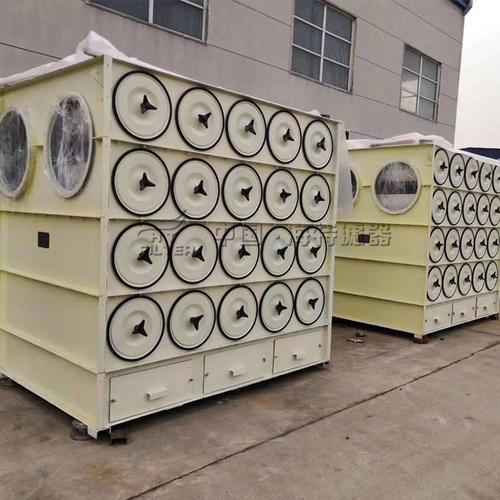
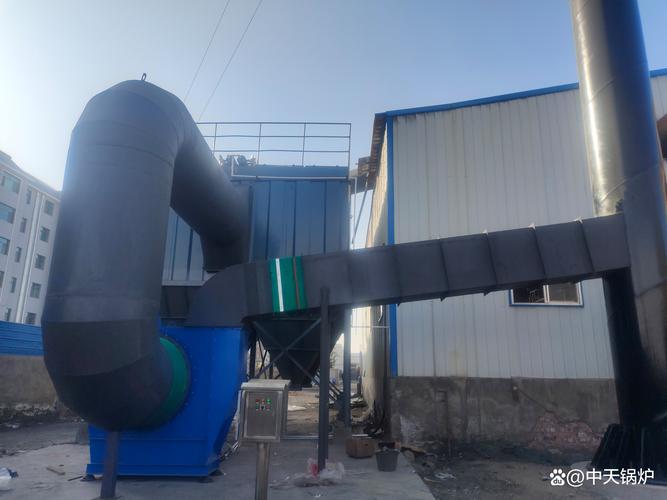
大型袋式除尘器主要通过滤袋过滤含尘气体,实现粉尘与气体的分离。其基本工作流程为:
- 进气:窑尾烟气经预处理(如降温、调质)后进入除尘器进风管道。
- 过滤:烟气通过中箱体,粉尘被滤袋截留在表面,洁净气体穿过滤袋进入上箱体。
- 清灰:当滤袋阻力达到设定值时,脉冲喷吹系统依次对滤袋进行高压气体喷吹,使粉尘脱落至灰斗。
- 排灰:灰斗中的粉尘经卸灰阀和输灰设备排出。
关键结构包括:
- 滤袋:核心部件,材料需根据烟气温度、腐蚀性选择(如P84、PTFE、玻纤覆膜等)。
- 脉冲清灰系统:包括气包、脉冲阀、喷吹管等,确保清灰彻底且不损伤滤袋。
- 花板:固定滤袋,保证密封性。
- 箱体:分为上、中、下箱体,需保温防结露。
- 灰斗:收集粉尘,设计需防止积灰搭桥。
三、窑尾大型袋式除尘器的技术优势
compared to other dust collectors (e.g., electrostatic precipitators), bag filters offer:
- 超高除尘效率:对0.1μm以上颗粒物捕集效率可达99.9%以上,出口浓度可稳定低于10mg/m³,甚至达到5mg/m³以下。
- 适应性强:不受粉尘比电阻影响,对高比电阻粉尘仍有高效。
- 模块化设计:适合大型化,可通过多单元组合处理超大烟气量。
- 操作稳定:运行阻力可控,维护相对简便。
- 协同净化:配合喷粉装置可脱除部分SO₂、二噁英等污染物。
四、选型与设计要点
选择或设计窑尾大型袋式除尘器时,需重点考虑:
- 处理风量:根据生产线规模确定,通常按窑尾烟气量加10%~20%余量。
- 过滤风速:一般取0.8~1.2m/min,过高会导致阻力大、滤袋寿命短。
- 滤袋材质:根据烟气温度、化学成分选择。例如,PO/PTFE复合滤料适用于高温、高腐蚀工况;玻纤覆膜滤袋适用于高粉尘浓度。
- 清灰方式:在线清灰或离线清灰,大型除尘器常采用离线清灰以延长滤袋寿命。
- 保温与防结露:箱体需保温,必要时设预热装置,防止酸露结露腐蚀。
- 安全措施:设置泄爆阀、温度监测、CO监测等,防范燃爆风险。
五、运行维护与管理
为确保袋式除尘器长期稳定运行,需注意:
- 定期检查滤袋:发现破损及时更换,避免排放超标。
- 清灰系统维护:检查脉冲阀、气路是否正常,保证清灰效果。
- 阻力监控:通过压差计监测,阻力异常升高可能预示滤袋堵塞或清灰不良。
- 温度控制:确保烟气温度在滤袋允许范围内,避免低温结露或高温烧袋。
- 灰斗排灰:防止积灰过多导致棚料,影响运行。
- 记录与分析:建立运行台账,分析参数变化趋势,实现预防性维护。
六、应用案例与效果
以某5000t/d水泥生产线为例,窑尾采用大型脉冲袋式除尘器(过滤面积约20000m²),滤袋材质为P84+PTFE混纺,离线清灰。投入运行后,出口粉尘浓度稳定在8mg/m³以下,远低于国家30mg/m³的排放限值,且阻力维持在1200~1500Pa,滤袋使用寿命超过3年,取得了良好的环保和经济效益。
##
水泥厂窑尾大型袋式除尘器是水泥生产线实现超低排放的关键环保设备。通过合理选型、科学设计和精细维护,不仅能确保粉尘达标排放,还能降低运行成本,助力水泥行业绿色可持续发展。随着滤料技术和智能控制技术的进步,袋式除尘器将在水泥行业环保治理中发挥更大作用。
---
本文旨在技术交流,具体选型请咨询专业除尘设备厂家。